
Wer in Stahl bohren möchte, braucht vor allem den passenden Bohrer und die richtige Drehzahl. Schon eine zu hohe Geschwindigkeit, ein stumpfes Werkzeug oder fehlende Schmierung können jedoch dazu führen, dass der Bohrer überhitzt und das Material beschädigt wird.
In diesem Beitrag erfahren Sie, worauf es beim Bohren in Stahl ankommt, wie Sie die Drehzahl an den Bohrerdurchmesser anpassen und wann sich Schneidöl lohnt. Außerdem zeigen wir, was Sie beim Bohren von Stahlblechen beachten sollten.
Warum überhitzt ein Bohrer beim Bohren in Stahl?
Stahl setzt dem Bohrer einen deutlich höheren Widerstand entgegen als Holz. Die Schneiden tragen das Metall schrittweise in Form von Spänen ab. Dabei entsteht Wärme. Stimmen die Werkzeuggeometrie oder die Drehzahl nicht oder fehlt die Schmierung, wird der Bohrer übermäßig heiß, anstatt effizient zu schneiden.
Eine Überhitzung erkennen Sie beispielsweise an einer Verfärbung des Bohrers, Rauch an der Bohrstelle oder daran, dass trotz Druck kaum noch Späne entstehen. Unterbrechen Sie in diesem Fall die Arbeit und überprüfen Sie die Schneiden sowie die Einstellungen der Bohrmaschine.
Auch die Stahlsorte spielt eine wichtige Rolle. Baustähle wie S235 lassen sich in der Regel gut bearbeiten. Bei hochfesten Werkstoffen, rostfreien Stählen oder gehärtetem Stahl können dagegen widerstandsfähigere Werkzeuge und angepasste Schnittbedingungen erforderlich sein.
Welcher Bohrer eignet sich für Stahl?

Für gewöhnliche Baustähle ist ein hochwertiger Spiralbohrer aus Hochleistungs-Schnellarbeitsstahl, kurz HSS, meist ausreichend. Er ist robust, vielseitig einsetzbar und eignet sich für viele Arbeiten in der Heimwerkstatt und im Metallbau.
Wenn Sie regelmäßig bohren, dickere Werkstücke bearbeiten oder mit schwer zerspanbaren Stählen arbeiten, kann sich ein speziellerer Bohrertyp lohnen.
- HSS-Bohrer: Eine vielseitige Wahl für Stahlbleche, Profile und andere Stahlprodukte. Bei richtiger Drehzahl und ausreichender Schmierung eignen sie sich für die meisten üblichen Bohrarbeiten.
- HSS-Co-Bohrer: Diese Werkzeuge enthalten Kobalt und sind für höhere thermische Belastungen ausgelegt. Sie eignen sich besonders für rostfreie und anspruchsvoller zu bearbeitende Stähle.
- TiN-beschichtete Bohrer: Die Titannitrid-Beschichtung kann Reibung und Verschleiß reduzieren. Eine goldfarbene Oberfläche allein ist jedoch kein Qualitätsmerkmal. Entscheidend bleiben der Grundwerkstoff, die Schneidengeometrie und die richtige Anwendung.
Achten Sie auch auf den Spitzenwinkel. Für viele Baustähle sind Bohrer mit einem Spitzenwinkel von 118° üblich. Bohrer mit 135° und Kreuzanschliff können dagegen besser zentrieren und das Anbohren erleichtern.
Welche Drehzahl ist beim Bohren in Stahl richtig?
Ein häufiger Fehler ist es, unabhängig vom Bohrerdurchmesser mit zu hoher Drehzahl zu arbeiten. Dabei gilt eine einfache Faustregel: Je größer der Bohrerdurchmesser, desto niedriger sollte die Drehzahl sein.
Die folgende Tabelle enthält Richtwerte für das Bohren in gewöhnlichem Baustahl mit einem HSS-Bohrer. Grundlage ist eine Schnittgeschwindigkeit von etwa 20–25 m/min bei ausreichender Schmierung.
| Bohrerdurchmesser | Richtwert für die Drehzahl |
| 3 mm | 2.100–2.650 U/min |
| 5 mm | 1.270–1.590 U/min |
| 6 mm | 1.060–1.330 U/min |
| 8 mm | 800–1.000 U/min |
| 10 mm | 640–800 U/min |
| 12 mm | 530–660 U/min |
Bei einer Handbohrmaschine, einer weniger stabilen Werkstückspannung oder unzureichender Kühlung empfiehlt es sich, am unteren Ende des Bereichs oder sogar noch langsamer zu beginnen. Die konkreten Empfehlungen des Bohrerherstellers haben immer Vorrang.
Die Drehzahl lässt sich auch berechnen
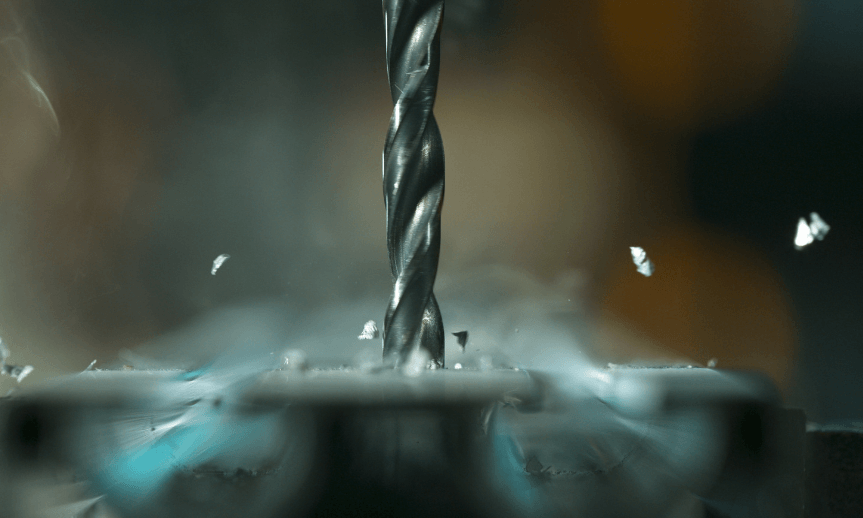
n = (1.000 × vc) / (3,14 × D)
Dabei steht n für die Drehzahl in Umdrehungen pro Minute, vc für die Schnittgeschwindigkeit in Metern pro Minute und D für den Bohrerdurchmesser in Millimetern.
- Bei einem Bohrer mit 8 mm Durchmesser und einer Schnittgeschwindigkeit von 25 m/min ergibt sich beispielsweise eine Drehzahl von rund 995 U/min.
Neben der Drehzahl ist auch der Vorschub entscheidend. Bei zu geringem Druck kann der Bohrer eher reiben als schneiden. Zu hoher Druck kann dagegen das Werkzeug beschädigen. Bei richtig eingestellten Bedingungen trägt der Bohrer das Material gleichmäßig ab und erzeugt Späne.
Schneidöl und Kühlschmierstoffe
Beim Bohren in Stahl entsteht Wärme, die den Verschleiß der Schneiden beschleunigen kann. Deshalb lohnt es sich, einen geeigneten Kühlschmierstoff einzusetzen – insbesondere bei dickeren Werkstücken oder wenn viele Bohrungen hintereinander ausgeführt werden.
- Für die Heimwerkstatt eignet sich spezielles Schneidöl für die Metallbearbeitung. Es wird direkt an die Bohrstelle gegeben, reduziert die Reibung und unterstützt die Wärmeabfuhr. Bei einzelnen Bohrungen genügt häufig eine kleine Menge, die bei Bedarf erneuert wird.
- In professionellen Werkstätten kommen oft wassermischbare Kühlschmierstoffe zum Einsatz. Sie unterstützen die Schmierung und Kühlung und können bei geeigneter Zuführung auch den Abtransport der Späne erleichtern.
Ein gewöhnliches Multifunktionsspray ist kein vollwertiger Ersatz für einen geeigneten Schneidstoff, wenn regelmäßig in Stahl gebohrt wird. Solche Produkte bieten möglicherweise keine ausreichende Schmierleistung für die Zerspanung und können zudem brennbar sein.
Wie bohrt man richtig in Stahlblech?
Beim Bohren in Stahlbleche gibt es einige Besonderheiten gegenüber dickeren Profilen. Dünnes Material kann vibrieren, sich durchbiegen oder beim Durchbohren an den Schneiden des Werkzeugs hängen bleiben.
Markieren Sie zunächst die gewünschte Bohrstelle genau. Bei gewöhnlichem Stahlblech hilft ein Körner, eine kleine Vertiefung zu erzeugen und ein Abrutschen des Bohrers zu verhindern. Spannen Sie das Blech anschließend mit Schraubzwingen sicher auf einer Werkbank oder einer geeigneten Unterlage fest.
- Für kleinere Bohrungen reicht ein hochwertiger Spiralbohrer. Bei dünnen Blechen und größeren Durchmessern kann ein Stufenbohrer praktischer sein. Mit ihm lässt sich der Lochdurchmesser schrittweise vergrößern, häufig mit einem sauberen Bohrungsrand.
- Bei dickeren Blechen kann ein größeres Loch vorgebohrt werden. Übertreiben Sie es dabei jedoch nicht: Ein zu großes Vorbohrloch kann die Führung des nachfolgenden Bohrers verschlechtern.
Besondere Aufmerksamkeit verdienen gebeizte Bleche. Bei ihnen wird der beim Warmwalzen entstandene Zunder chemisch entfernt. Die Oberfläche ist dadurch sauberer und lässt sich gut für weitere Bearbeitungsschritte vorbereiten.
ATREON-TIPP: Das Beizen verändert jedoch nicht automatisch die grundlegende Härte des Stahls. Beim Bohren bleiben deshalb die konkrete Stahlsorte, die Materialstärke und das eingesetzte Werkzeug entscheidend. So können sich gebeizte Bleche aus S235, S355 oder DD11 hinsichtlich ihrer Zerspanbarkeit unterscheiden.
Die häufigsten Fehler beim Bohren in Stahl
Wenn das Bohren nicht wie gewünscht funktioniert, liegt die Ursache häufig in einem der grundlegenden Arbeitsschritte.
- Der Bohrer pfeift und kommt kaum voran. Möglicherweise ist er stumpf, die Drehzahl ist ungeeignet oder der Vorschub zu gering. Prüfen Sie die Schneiden, reduzieren Sie gegebenenfalls die Drehzahl und verwenden Sie Schneidöl.
- Der Bohrer wird sehr schnell heiß. Ursachen können eine zu hohe Schnittgeschwindigkeit, unzureichende Schmierung oder ein schlechter Spanabtransport sein. Ziehen Sie den Bohrer bei tieferen Bohrungen regelmäßig zurück, damit sich die Späne lösen können.
- Das Loch wird ungenau oder weist Grate auf. Häufig sind eine unzureichende Werkstückspannung, ein verlaufender Bohrer oder eine ungeeignete Werkzeuggeometrie dafür verantwortlich. Eine genaue Markierung und eine Ständerbohrmaschine können helfen.
- Der Bohrer verklemmt sich beim Durchbohren. Das passiert besonders häufig bei dünnen Blechen. Reduzieren Sie den Vorschub kurz vor dem Durchbruch und achten Sie auf eine sichere Befestigung des Werkstücks.
Tragen Sie bei der Arbeit immer eine Schutzbrille. Entfernen Sie Späne erst nach dem Stillstand der Maschine mit einer Bürste. Handschuhe und lose Kleidung gehören nicht in die Nähe eines rotierenden Bohrers.
Saubere Bohrungen hängen nicht von maximaler Kraft ab
Entscheidend sind vielmehr ein scharfer, für den jeweiligen Werkstoff geeigneter Bohrer, die richtige Drehzahl, ein angemessener Vorschub und eine ausreichende Schmierung.
Wenn Sie Stahlbleche bearbeiten, sollten Sie außerdem auf eine sichere Werkstückspannung und ein zur Materialstärke passendes Werkzeug achten. So lassen sich auch mit einer gewöhnlichen Bohrmaschine saubere und präzise Bohrungen erzielen, ohne den Bohrer unnötig zu verschleißen.
Für Ihre Metallbau- und Konstruktionsprojekte finden Sie bei ATREON eine Auswahl an Stahlblechen, darunter auch gebeizte Materialien, die für die weitere Bearbeitung vorbereitet sind.
Weitere interessante Beiträge:
Galvanische Korrosion: Aluminium und Stahl im Kontakt
Gezogener Vierkantstahl: Eigenschaften und Verwendung
Verzinkte Rohre DX51D und S195: Unterschiede und Auswahl
© Atreon